


일반적인 회전성형 결함 및 이를 방지하는 방법 – Junyi Plastics의 전문가 통찰력
수년에 걸쳐 Junyi Plastics에서는 귀하가 언급할 수 있는 거의 모든 회전성형 결함을 확인했습니다. 일부는 원자재 불일치로 인해 발생하고 일부는 부적절한 금형 설계 또는 온도 제어로 인해 발생합니다. 좋은 소식은 올바른 접근 방식을 사용하면 거의 모든 문제를 피할 수 있다는 것입니다. 이 기사에서는 기포, 블로우 홀, 불균일한 벽 두께, 변색, 낮은 충격 강도, 뒤틀림, 불완전한 충진 등 일상 생산에서 직면하는 가장 일반적인 회전 성형 결함을 살펴보고 실제 작업 현장 경험을 바탕으로 한 실용적인 문제 해결 기술을 공유합니다.
기포와 블로우 홀
벽이나 분할선을 따라 갇힌 기포는 가장 빈번한 품질 문제 중 하나입니다. 이는 일반적으로 소결 단계에서 금형 내부에 공기나 습기가 갇힐 때 나타납니다. 우리의 경험에 따르면, 근본 원인은 종종 통풍이 제대로 되지 않거나 파우더에 과도한 수분이 함유되어 있는 경우가 많습니다. 통풍구 크기를 항상 확인하는 것이 좋습니다. 너무 작으면 확대하세요. 냉각 주기 동안 냉각 속도를 낮추고 금형을 회전시키는 것도 갇힌 가스를 방출하는 데 도움이 될 수 있습니다. 부품을 완전히 통과하는 블로우 홀의 경우 문제는 종종 재료가 융합되기 전에 재료의 품질을 저하시키는 국지적 핫스팟입니다. 이형제를 적게 사용하고 오븐 온도를 균일하게 유지하는 것이 효과적인 대책입니다.
 일정한 벽 두께를 위한 회전식 강철 필름 금형 이 금형은 벽 두께 변화와 갇힌 가스를 최소화하도록 설계되었습니다. 정밀한 구조로 균일한 재료 흐름과 냉각을 지원하여 뒤틀림이나 블로우 홀과 같은 일반적인 결함을 줄입니다. 제품보기 →
고르지 못한 벽 두께와 뒤틀림
벽 두께가 고르지 않으면 금형 회전이 불량하거나 오븐 인덱싱이 부정확하다는 전형적인 징후입니다. 우리는 터릿 기계의 회전 속도를 보정하고 금형이 일관된 속도로 핫 존을 통과하도록 하여 이 문제를 해결했습니다. 반면에 뒤틀림은 부품이 너무 빨리 냉각되거나 고르지 않게 냉각될 때 종종 발생합니다. 냉각 속도를 줄이고 균일한 공기 흐름을 사용하면 왜곡을 최소화할 수 있습니다. 팔레트 베이스나 탱크 뚜껑과 같은 크고 평평한 부품의 경우 사이클 시간을 희생하지 않고 강성을 유지하기 위해 내부 리브를 추가하는 경우도 있습니다. 수년에 걸쳐 우리는 적절한 수축 허용치를 갖춘 잘 설계된 금형이 일관된 벽 두께를 위한 최고의 기반이라는 것을 알아냈습니다.
변색 및 낮은 충격강도
변색(노란색 또는 갈색 줄무늬)은 거의 항상 열적 저하와 관련이 있습니다. 오븐 온도가 너무 높거나, 사이클 시간이 너무 길거나, 재료 등급이 필요한 가열 프로필에 맞게 설계되지 않았습니다. 우리는 모든 작업에 대해 엄격한 오븐 온도 기록을 유지하고 어두운 색상의 부품을 처리할 때 열 장벽을 사용합니다. 낮은 충격 강도는 별개의 문제입니다. 이는 종종 부품이 충분히 오랫동안 소결되지 않았거나 잘못된 폴리머 등급이 사용되었음을 의미합니다. 예를 들어, 충격 방지 장비 쉘이나 연료 탱크를 생산할 때 특수 LLDPE 등급을 선택하고 유지 시간을 10~15% 연장하여 완전한 융합을 보장합니다. 전체 생산이 실행되기 전에 샘플 조각에 대한 빠른 낙하 테스트를 통해 이를 포착할 수 있습니다.
 내충격성을 위한 회전성형 플라스틱 LLDPE 연료 탱크 특수 LLDPE 등급으로 제작되고 소결 주기가 길어진 이 탱크는 높은 충격 강도와 내화학성을 제공합니다. 제어된 오븐 온도와 적절한 환기를 유지하여 열 저하 문제를 방지합니다. 제품보기 →
충전이 불완전하고 강성이 낮음
불완전한 충전은 일반적으로 대량 문제입니다. 즉, 금형에 수지가 충분하지 않게 충전되었습니다. 분말이 좁은 구멍으로 잘 흐르지 않는 경우에도 발생할 수 있습니다. 우리는 올바른 샷 웨이트를 사용하고 깊은 립에 약간의 테이퍼를 추가하여 이 문제를 해결합니다. 낮은 강성은 과소결 또는 모듈러스가 너무 낮은 재료로 인해 발생할 수 있습니다. 때때로 디자인 자체가 의도한 하중에 비해 너무 얇습니다. 이러한 경우 우리는 고객과 협력하여 국부적으로 벽 두께를 늘리거나 더 견고한 폴리머로 전환합니다. 당사의 OEM 처리 팀은 대형 탱크 및 컨테이너의 치수 안정성을 향상시키기 위해 "응력 완화" 냉각 주기를 권장하는 경우가 많습니다.
표면 결함 및 싱크 마크
긁힘, 찌그러짐, 싱크 마크는 일반적으로 금형 표면이나 부적절한 금형 준비로 인해 발생합니다. 우리는 각 실행 전에 모든 금형을 검사하고 필요한 경우 다시 연마합니다. 평평한 표면의 싱크 마크는 국부적인 두께 변화로 인해 발생하는 경우가 많습니다. 즉, 두꺼운 부분에 열이 축적되어 함몰이 발생합니다. 금형 표면에 약간의 크라운을 추가하거나 해당 영역의 냉각 시간을 늘리면 문제가 해결되는 데 도움이 됩니다. 나사형 인서트 또는 일체형 보스의 경우 수지 접착을 최소화하기 위해 예열된 코어 핀을 사용합니다.
 매끄러운 표면을 위한 CPT-5000L 원추형 PE 저장 탱크 세심한 금형 준비와 표면 마감으로 제작된 이 탱크는 긁힘, 찌그러짐, 싱크 마크를 방지합니다. 균일한 냉각이 가능하도록 설계되어 수처리 및 약품 보관에 적합한 무결점 외관을 보장합니다. 제품보기 →
예방 조치: 자재 취급부터 금형 설계까지
15년 넘게 모든 제품을 생산해왔습니다. 회전 성형 부동 플랫폼 화학 물질 투여 배럴에 대해서는 예방이 항상 재작업보다 낫다는 것을 배웠습니다. 우리의 최고 권장 사항은 다음과 같습니다.
- 레진을 올바르게 운반하고 보관하세요. – 건조하게 유지하고 오염을 피하십시오. 습기는 기포의 가장 큰 원인입니다.
- 온도를 면밀히 모니터링하세요 – 고온계 또는 데이터 로거를 사용하십시오. 5°C의 편차라도 변색이나 불완전한 소결을 초래할 수 있습니다.
- 적절한 환기 기능을 갖춘 금형 설계 – 간단한 규칙: 벤트 직경은 금형 표면적의 최소 1~2%여야 합니다.
- 냉각을 균일하게 제어 – 특히 횡단면이 큰 부품의 경우 빠른 담금질보다는 점진적인 냉각을 사용하십시오.
- 첫 번째 부분 검증 수행 – 생산 배치를 승인하기 전에 항상 샘플을 실행하고 벽 두께, 무게 및 충격 강도를 확인하십시오.
Junyi Plastics 팀은 최근 적절한 주기 제어가 주요 수처리 프로젝트의 무결점 실행을 달성하는 데 어떻게 도움이 되었는지에 대한 통찰력을 공유했습니다. 이에 대한 자세한 내용은 다음에서 확인할 수 있습니다. 전시 요약 , 해양 등급 회전 성형의 혁신에 대해 논의했습니다.
최종 생각
회전성형 결함은 불가피하지 않습니다. 재료 선택, 금형 설계 및 공정 매개변수에 세심한 주의를 기울이면 이러한 문제를 최소화하거나 완전히 제거할 수 있습니다. 원추형 탱크의 기포, 양식통의 뒤틀림, 장비 껍질의 변색 등 지속적인 문제에 직면한 경우 당사 엔지니어링 팀이 근본 원인 진단을 기꺼이 도와드립니다. 우리는 수처리, 양식업, 해양 산업 전반에 걸쳐 고객의 이러한 과제를 해결해 왔으며 귀하의 프로젝트에서도 동일한 작업을 수행할 수 있습니다.
관련 상품
-
정사각형 회전 성형 PE 플로팅 폰툰
-
회전성형 LLDPE 플로팅 플랫폼
-
내구성이 뛰어난 200mm ABS 회전 성형 플로팅 볼
-
500mm 단일 귀 회전 성형 플로팅 볼
-
500mm 플라스틱 플로팅 볼 LLDPE 경고 볼 플로터
-
경고 부동 준설 파이프 폰툰
-
LLDPE 플라스틱 회전 성형 준설 파이프 플로트 폰툰
-
해양 항법 부표/경고 부표
-

LLDPE 고정 항법 표지 부동 부표
-
EPS 필러가 포함된 회전 성형 경고 플로트
-
회전성형 파도 방지 부표
-
LLDPE 준설 슬러지 회전 성형 플로팅 링
-
650 직경 회전 성형 사육 플로팅 폰툰
-
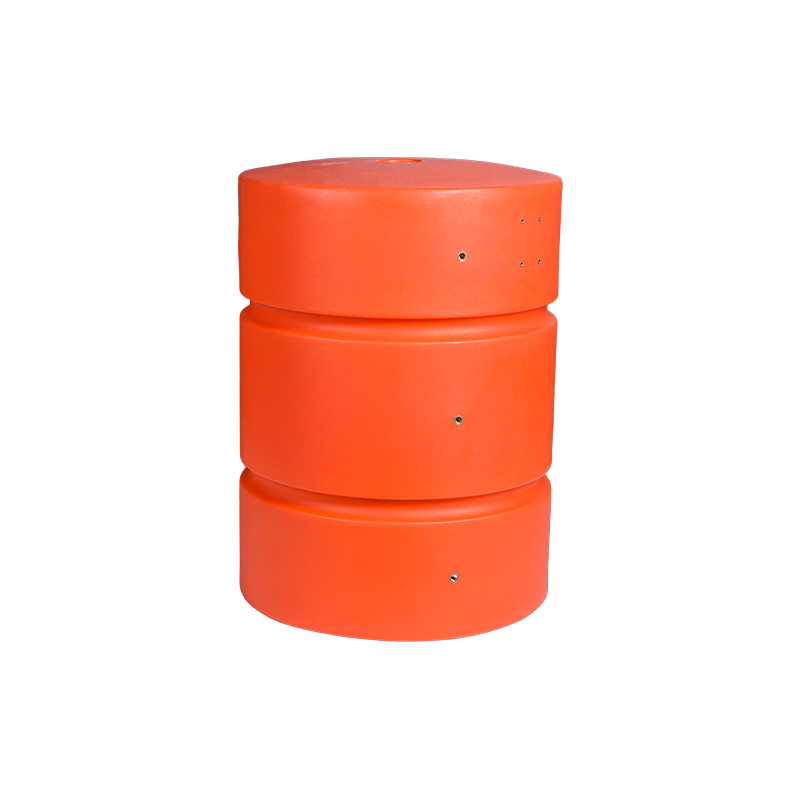
200 직경 Rotomolding 하수 유지 플로트
-
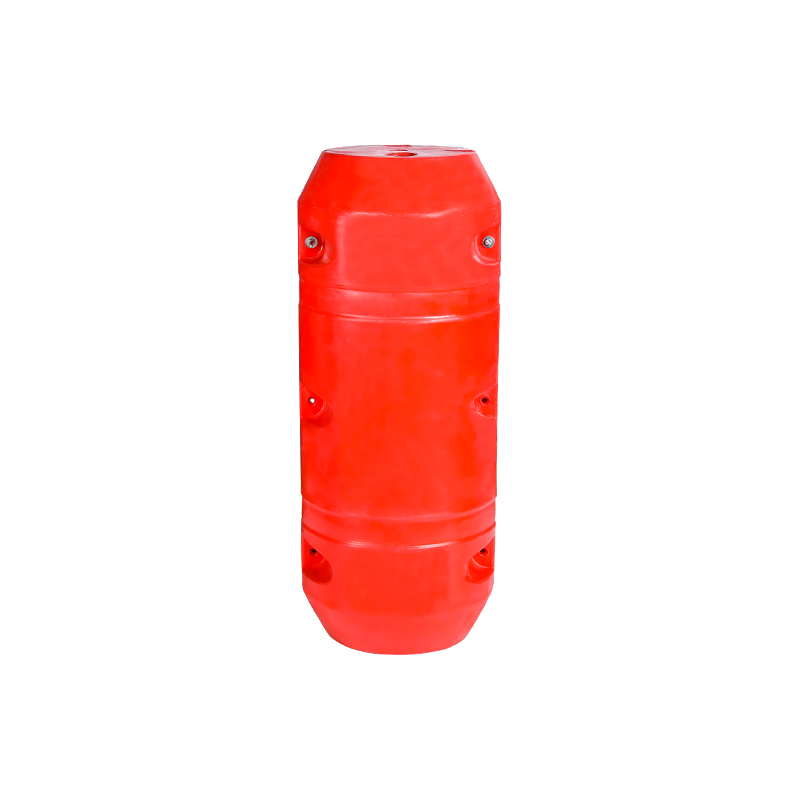
회전성형 부체
-
회전 성형 플라스틱 LLDPE 연료 탱크
-
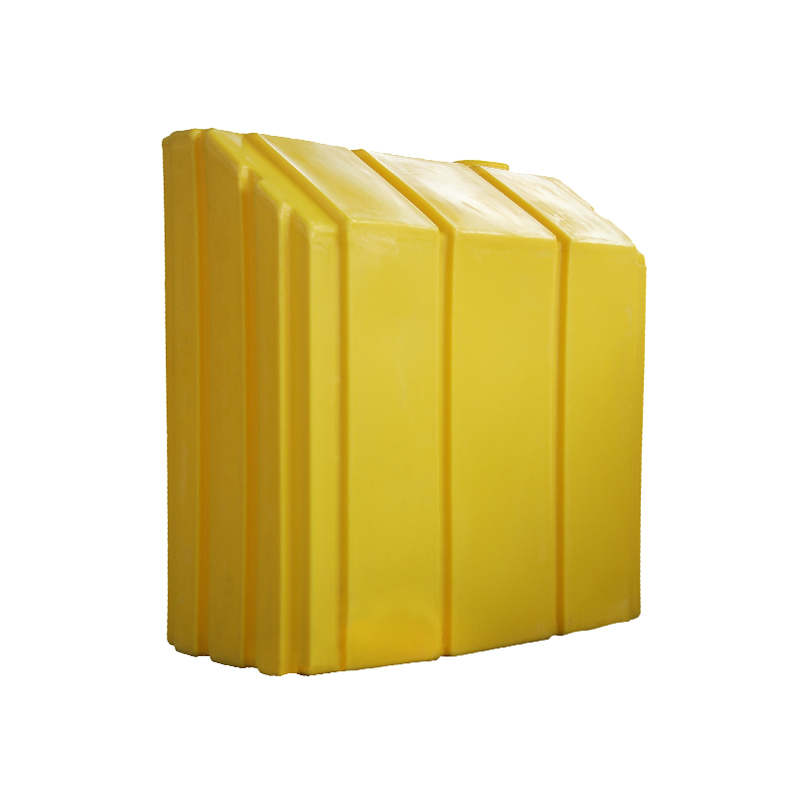
회전성형 플랜트 보호 물탱크
-
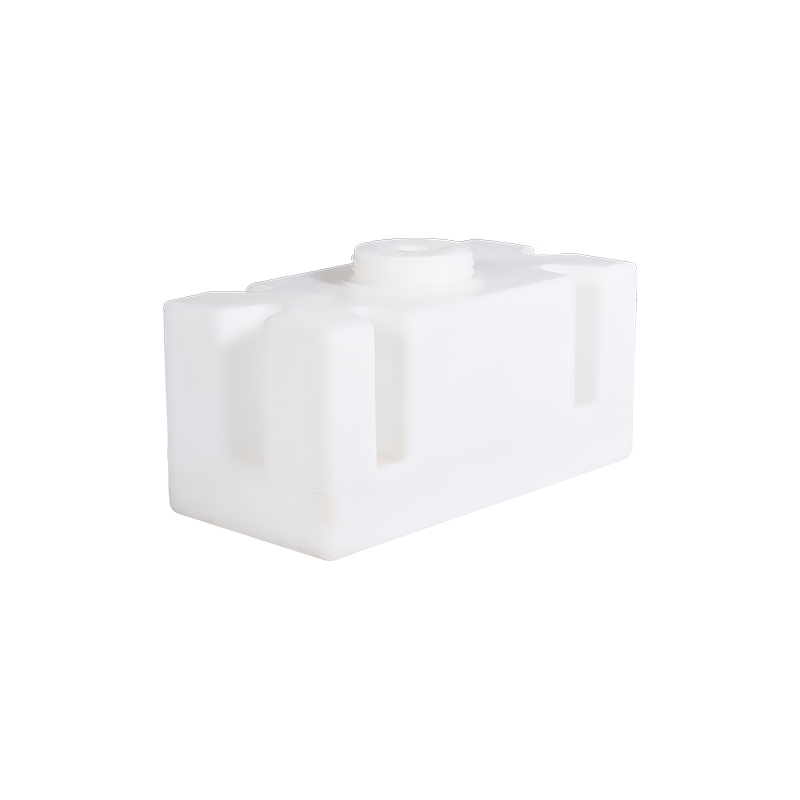
회전성형 LLDPE RV 담수탱크
빠른 연락
-
 절강성 츠시시 헝허진 우위차오 마을
-
 +86-15257871220
-
 [email protected]
연락을 유지하세요
